Lô thép SPCC-SD, SPFH590 và SPHC-PO cập cảng Hải Phòng rồi được đưa về Hưng Yên. Nhìn từ ngoài, câu chuyện có vẻ đơn giản: hàng đã về, xưởng có nguyên liệu, khách cần quy cách nào thì cắt quy cách ấy. Nhưng người từng đứng trước một đơn hàng gấp sẽ hiểu một điều khác. Khó nhất nhiều khi không phải là cắt một cuộn thép. Khó là chọn đúng cuộn trước khi lưỡi dao đầu tiên chạm vào vật liệu.
Một mác thép không phù hợp có thể vẫn đi qua máy cắt rất đẹp. Bó hàng có thể lên xe đúng giờ, đủ cân, đủ số lượng. Chỉ đến lúc khách dập, uốn, hàn hoặc đưa vào dây chuyền lắp ráp, vấn đề mới lộ ra. Khi ấy chi phí không còn nằm ở vài mét thép bị bỏ đi. Nó nằm ở thời gian dừng máy, lịch giao hàng bị đảo, vật tư phải tìm lại và lòng tin phải gây dựng lại. Vì thế, với Taixin Group, câu hỏi đầu tiên khi nhận yêu cầu gia công luôn là: chi tiết cuối cùng cần làm việc như thế nào?
Ba tên gọi SPCC-SD, SPFH590 và SPHC-PO cùng xuất hiện trên một kế hoạch nhập hàng, nhưng không có nghĩa chúng có thể thay thế tùy ý. Một bên thường được quan tâm khi cần thép cán nguội và yêu cầu về bề mặt, độ chính xác. Một bên hướng tới nhóm thép cán nóng có yêu cầu độ bền cao hơn cho tạo hình. Bên còn lại là thép cán nóng đã tẩy rỉ, phủ dầu, được cân nhắc theo tính chất gia công và bề mặt của sản phẩm. Đó là điểm khởi đầu để trao đổi, không phải giấy phép chọn vật liệu chỉ dựa vào tên mác.
Một câu hỏi nhỏ trước khi báo giá: khách sẽ làm gì với tấm thép ấy?
Có những cuộc trao đổi bắt đầu bằng một dòng tin nhắn: “Báo giúp tôi thép dày 2 ly, khổ 180, cần giao sớm.” Nếu chỉ lấy độ dày và khổ rộng để đi tìm hàng, việc báo giá rất nhanh. Nhưng giá nhanh chưa chắc giúp khách đưa vật tư vào sản xuất. Sản phẩm dùng để làm vỏ có yêu cầu nhìn thấy bề mặt hay là chi tiết nằm bên trong? Nó sẽ dập sâu, uốn góc, hàn, sơn, mạ hay chỉ cắt và lắp? Có bản vẽ, mã vật tư, tiêu chuẩn nghiệm thu và mẫu đã chạy thử hay chưa?
Cùng một độ dày danh nghĩa, hai loại thép có thể cho trải nghiệm rất khác trên máy của khách. Độ bền, mức độ tạo hình, độ đồng đều bề mặt và yêu cầu bảo quản đều ảnh hưởng đến quyết định. Ngay cả khi tên mác giống nhau, lô hàng cụ thể vẫn cần được đối chiếu chứng từ và thông số mà khách đã phê duyệt. Một lời hứa “hàng tương đương” chỉ có giá trị khi những yêu cầu cần kiểm soát đã được nêu rõ và người có thẩm quyền phía khách xác nhận.
Vì vậy, hỏi thêm đôi ba câu ở đầu đơn hàng không làm chậm tiến độ. Nó giữ cho mọi người khỏi phải đi một vòng dài để quay lại điểm xuất phát. Người mua hàng có căn cứ chốt nguyên liệu. Người lập phương án cắt biết những giới hạn phải giữ. Bộ phận kho biết cuộn nào được phép xuất. Khách hàng nhận đúng vật tư mà dây chuyền đã chuẩn bị để sử dụng.
SPCC-SD: khi độ chính xác và bề mặt được đặt lên bàn
SPCC thuộc nhóm thép tấm, thép dải cán nguội dùng cho mục đích thông dụng theo JIS G 3141. Ký hiệu đi cùng như S và D cần được đọc đúng theo chứng từ của nhà sản xuất, trạng thái vật liệu và yêu cầu đặt hàng, thay vì suy đoán toàn bộ tính năng chỉ từ một dòng viết tắt. Trong trao đổi thương mại ở Việt Nam, SPCC-SD là tên gọi quen thuộc; ở bước chốt vật tư, bộ phận kỹ thuật vẫn phải kiểm tra thông số thực của cuộn hàng.

Điều khiến nhiều khách tìm đến thép cán nguội là nhu cầu gia công những chi tiết có yêu cầu tương đối rõ về bề mặt và kích thước. Vật liệu có thể đi vào các công đoạn dập, uốn, tạo hình, sơn hoặc lắp ráp, tùy thiết kế và cấp vật liệu được duyệt. Nhưng “cán nguội” không tự động đồng nghĩa với “dập sâu được mọi hình dạng”. Nếu chi tiết có biến dạng lớn, bán kính uốn nhỏ hoặc tỷ lệ phế liệu đang bất thường, cần xem lại thiết kế khuôn, chiều cán, cấp thép và thông số cơ tính trước khi khẳng định phù hợp.
Khi tiếp nhận đơn SPCC-SD, chúng tôi đặc biệt muốn biết phần nào của sản phẩm sẽ lộ ra ngoài, bề mặt có cần quy định về vết xước hay không, khách có công đoạn sơn hoặc mạ sau đó không. Một vết chạm nhẹ ở cuộn nguyên liệu đôi khi không quan trọng với chi tiết khuất. Nhưng ở một tấm ốp lộ mặt, nó có thể là lý do để cả bó hàng bị giữ lại. Tiêu chuẩn chấp nhận phải được thống nhất trước, không chờ đến khi hai bên đứng trước thành phẩm mới bắt đầu tranh luận.
Độ dày và độ rộng cũng cần đọc cùng dung sai. Khách gọi “1 ly” nhưng bản vẽ có thể quy định một dải dung sai chặt hơn nhiều cách gọi thông thường. Đặt dao cắt theo con số danh nghĩa mà bỏ qua yêu cầu nghiệm thu là cách dễ tạo ra hàng có vẻ đúng nhưng lắp không vừa. Khi đơn hàng đi qua nhiều bộ phận, bản xác nhận quy cách thống nhất là thứ giúp mọi người cùng nhìn một con số.
SPFH590: chữ “590” không thay cho bản vẽ và chứng chỉ
SPFH590 thường được nhắc đến trong nhóm thép cán nóng cường độ cao phục vụ các chi tiết cần kết hợp khả năng chịu lực với tạo hình. Đó là lý do tên mác này thu hút các doanh nghiệp làm linh kiện công nghiệp và cơ khí. Song chính vì ứng dụng có thể liên quan tới khả năng chịu tải, việc chọn vật tư càng không nên dừng ở câu “loại này cứng hơn”. Một chi tiết chịu lực cần bộ yêu cầu đủ rõ: cơ tính, chiều dày, hướng tạo hình, bán kính uốn, phương pháp hàn và quy trình nghiệm thu.

Con số 590 trong tên gọi không phải lời bảo đảm rằng mọi cuộn, mọi độ dày và mọi chi tiết đều sẽ cho cùng một kết quả gia công. Chứng chỉ của đúng lô hàng, tiêu chuẩn áp dụng và điều kiện thử là những tài liệu phải đặt cạnh yêu cầu của khách. Khi khách đã có vật liệu được phê duyệt trên bản vẽ hoặc BOM, mọi phương án thay đổi cần đi qua bước xác nhận kỹ thuật. Giảm một công đoạn trao đổi hôm nay có thể tạo thêm nhiều công đoạn xử lý ngày mai.
Ở xưởng cắt xẻ, đặc tính vật liệu cũng gắn với cách thiết lập máy và kiểm soát mép cắt. Một dải thép có cường độ cao cần được đánh giá theo độ dày, khổ cắt, tình trạng lưỡi dao và yêu cầu ba via của sản phẩm. Đây là công việc cụ thể trên máy, không phải một lời mô tả chung trong bảng báo giá. Cùng một mác nhưng hai khổ thành phẩm khác nhau cũng có thể cần phương án xẻ khác nhau để giữ ổn định độ thẳng, mép và cuộn sau gia công.
Khách hàng đôi khi hỏi: “Có thể lấy SPFH590 thay cho SPCC-SD được không, nếu độ dày bằng nhau?” Câu trả lời có trách nhiệm là phải xem bản vẽ và quy trình của khách. Khác biệt về loại thép và cơ tính có thể ảnh hưởng đến dập, hồi xuân sau uốn, hàn và kích thước thành phẩm. Nếu dây chuyền đang chạy ổn với một vật liệu, việc đổi sang vật liệu khác cần thử nghiệm và phê duyệt, dù một thông số đơn lẻ trông có vẻ tốt hơn.
SPHC-PO: bề mặt sạch hơn là một lợi ích, không phải câu trả lời cho mọi đơn hàng
SPHC thuộc nhóm thép cán nóng dùng cho mục đích thông dụng theo JIS G 3131. Phần PO, viết tắt từ “pickled and oiled”, nói đến công đoạn tẩy lớp oxit trên bề mặt thép cán nóng và phủ dầu để hạn chế oxy hóa trong điều kiện bảo quản phù hợp. Bề mặt sau xử lý có thể thuận tiện hơn cho những bước gia công tiếp theo so với thép cán nóng còn lớp vảy oxit. Tuy nhiên, lớp dầu bảo quản không phải lớp phủ chống gỉ vĩnh viễn; cách lưu kho và thời gian sử dụng vẫn cần được tính đến.

Nhiều doanh nghiệp chọn SPHC-PO khi cần vật liệu cán nóng cho các chi tiết cơ khí, sau đó cắt, uốn, dập, hàn hoặc xử lý bề mặt theo quy trình riêng. Nhưng ở đây cũng có những câu hỏi không thể bỏ qua. Khách có cần bề mặt sạch để sơn không? Nếu có, công đoạn làm sạch dầu trước khi sơn được tổ chức thế nào? Chi tiết có yêu cầu về hình dạng, độ phẳng hoặc mép cắt không? Thời gian từ lúc mở cuộn đến lúc đưa vào máy là bao lâu?
Một ưu điểm chỉ thực sự là ưu điểm khi đặt đúng vào dòng sản xuất. Bề mặt đã tẩy rỉ, phủ dầu có thể hữu ích cho công đoạn nhất định; với công đoạn khác, khách lại phải tính thêm bước làm sạch dầu. Việc giải thích rõ ngay từ đầu giúp người mua vật tư nhìn thấy tổng chi phí sử dụng, thay vì chỉ so đơn giá theo kg. Nếu cần một cấp thép có yêu cầu dập sâu hay cơ tính riêng, SPHC-PO thông dụng cũng không tự nhiên đáp ứng chỉ vì có bề mặt sạch hơn.
Khi hàng về kho Hưng Yên, từng cuộn cần được nhận diện theo đúng mác, lô, kích thước và tình trạng bề mặt. Có dầu bảo quản không có nghĩa được bỏ qua cách kê cuộn, che chắn và kiểm soát ẩm. Hàng đi một chặng đường dài từ cảng về kho; trước khi lên máy, mắt người và hồ sơ kiểm tra vẫn là hai lớp kiểm soát cần thiết.
Ba mác thép, ba hướng đặt câu hỏi
Nếu phải nhớ một điều sau khi đọc bài này, hãy nhớ: không có mác thép “tốt nhất” đứng riêng khỏi sản phẩm cần làm. Với SPCC-SD, câu chuyện thường mở ra từ độ chính xác, bề mặt và khả năng gia công của cấp vật liệu cụ thể. Với SPFH590, cần nói kỹ hơn về yêu cầu chịu lực, tạo hình và xác nhận cơ tính. Với SPHC-PO, nên xem nhu cầu về thép cán nóng, tình trạng bề mặt sau tẩy rỉ và quy trình xử lý tiếp theo.
Đó không phải bảng xếp hạng hơn kém. Một nhà máy làm vỏ thiết bị, một nhà máy làm giá đỡ chịu tải và một xưởng làm chi tiết cơ khí có thể đều cần thép cuộn, nhưng điểm họ sợ sai khác nhau. Người thứ nhất sợ bề mặt lộ lỗi sau sơn. Người thứ hai sợ chi tiết không đạt cơ tính. Người thứ ba sợ vật liệu không phù hợp với nhịp cắt, hàn, lắp. Hỏi đúng nỗi lo của từng dây chuyền thường hữu ích hơn nói thật nhiều về một danh mục sản phẩm.
Cũng cần phân biệt tên mác với trạng thái cung cấp. Cùng một tên gọi thương mại, hàng có thể khác nhau ở nhà sản xuất, độ dày, khổ cuộn, dung sai, bề mặt và chứng từ đi kèm. Những khác biệt này không hiện ra đầy đủ trên một báo giá tóm tắt. Vì vậy, trước khi xác nhận đơn hàng, chúng tôi ưu tiên nhận bản vẽ, mẫu, tiêu chuẩn hoặc mã vật tư khách đang sử dụng. Khi thiếu dữ liệu, phương án phù hợp nhất là ghi rõ điều gì đã xác nhận và điều gì còn cần thử.
Từ cuộn mẹ đến khổ thành phẩm: bài toán nằm ở đâu?
Đúng mác thép mới là điều kiện đầu tiên. Để thành phẩm đi vào dây chuyền khách hàng, còn một lớp bài toán khác: từ khổ cuộn mẹ phải xẻ ra những khổ nào, mỗi khổ bao nhiêu, xếp phương án thế nào để dùng hợp lý vật liệu. Khổ cắt càng đa dạng, phương án càng cần tính kỹ. Một thay đổi nhỏ ở số lượng đặt hàng có thể làm thay đổi cách ghép khổ và phần vật tư còn lại.
Người làm kế hoạch cắt xẻ thường phải cân nhắc đồng thời độ rộng cuộn mẹ, độ dày, số lượng thành phẩm, giới hạn thiết bị, hao hụt mép và phần dư có thể sử dụng tiếp. Nhưng phương án hiệu quả trên giấy không được đánh đổi yêu cầu chất lượng. Nếu ghép khổ giúp giảm phần dư mà khiến một sản phẩm dễ lệch mép hoặc khó kiểm soát cuộn thành phẩm, cái giá phải trả có thể cao hơn lượng vật tư tiết kiệm được.
Với đơn hàng giao nhiều đợt, cách chia cuộn và lịch gia công cũng quan trọng. Có thể khách cần một khổ gấp cho ca sáng, còn những khổ khác có thể nhận sau. Nếu chưa hỏi thời điểm cần hàng theo từng mã, xưởng có thể chạy xong phần ít gấp trước rồi mới quay sang phần đang làm khách chờ máy. Bởi vậy, thông tin “cần bao nhiêu, khi nào, dùng cho đâu” cần nằm cùng nhau trên yêu cầu gia công.
Sau cắt xẻ, thành phẩm phải giữ được dấu vết truy xuất về cuộn mẹ. Mác thép đúng nhưng tem nhãn không rõ vẫn gây khó cho khách lúc nhập kho và cấp phát. Các dữ liệu như mã lô, số cuộn, kích thước, trọng lượng, số lượng kiện và chứng chỉ liên quan nên được nối với nhau bằng một cách quản lý nhất quán. Khi phát sinh thắc mắc, hai bên có thể tìm đúng cuộn để xử lý, thay vì khoanh vùng cả chuyến hàng.
Năm thông tin nên gửi cùng yêu cầu báo giá
Thứ nhất là mã vật tư hoặc bản vẽ hiện hành. Nếu đã có một sản phẩm đang chạy ổn định, thông tin ấy giúp đội ngũ kỹ thuật hiểu khách muốn giữ những điều kiện nào. Một ảnh chụp sản phẩm chỉ cho thấy hình dạng; bản vẽ và yêu cầu nghiệm thu mới cho biết điều kiện phải đáp ứng.
Thứ hai là mác thép, tiêu chuẩn và trạng thái vật liệu đã được phê duyệt. Nếu khách chỉ có tên gọi nội bộ, hãy gửi kèm chứng chỉ lô cũ hoặc nhãn cuộn đang dùng. Không nên suy diễn ký hiệu nội bộ thành một mác tiêu chuẩn rồi đặt hàng ngay. Chỗ nào cần chuyển đổi tên gọi, hai bên xác nhận bằng văn bản.
Thứ ba là kích thước và dung sai: độ dày, khổ rộng, chiều dài nếu cắt tấm, dung sai cho phép, yêu cầu mép và ba via. “Khổ 180” là thông tin bắt đầu; “180 với dung sai nào” mới đủ để kiểm tra đầu ra. Nếu khách nhận theo cuộn nhỏ, cần thêm trọng lượng hoặc đường kính cuộn thành phẩm phù hợp thiết bị cấp liệu.
Thứ tư là công đoạn tiếp theo: dập, uốn, hàn, sơn, mạ hay lắp ráp. Thông tin này giúp xác định đâu là tính chất cần ưu tiên và đâu là rủi ro phải thử trước khi chạy hàng loạt. Nếu sản phẩm có yêu cầu bề mặt nhìn thấy, hãy mô tả rõ mặt nào là mặt yêu cầu và cách đóng gói mong muốn.
Thứ năm là số lượng và thời điểm cần hàng theo từng mã. Cùng một tổng trọng lượng, phương án cắt cho một lần giao có thể khác phương án chia ba chuyến. Khi biết thứ tự ưu tiên, bộ phận kế hoạch có thể sắp xếp máy và vận chuyển sát với nhịp sản xuất của khách hơn. Đây là thông tin quan trọng không kém đơn giá.
Trước khi cắt: một bước xác nhận để tránh nhiều bước sửa
Ở khâu tiếp nhận nguyên liệu, chứng từ và hàng thực nhận cần được đối chiếu. Tên mác, kích thước, số cuộn, trọng lượng và nhận diện lô phải rõ. Nếu một dòng trên chứng chỉ chưa khớp với thông tin đặt hàng, việc cần làm là xác minh. Cho cuộn lên máy để “kịp tiến độ” rồi tìm chứng từ sau có thể biến một sai lệch có thể xử lý trong kho thành một lô thành phẩm phải cách ly.
Ở khâu lập lệnh gia công, cần chốt lại cuộn mẹ nào đi với mã thành phẩm nào. Một danh sách khổ cắt không gắn với số cuộn nguồn sẽ khó kiểm soát khi cùng ngày xưởng xử lý nhiều mác thép. Vị trí cuộn trong kho, nhãn nhận diện và lệnh xuất nguyên liệu phải chỉ tới cùng một đối tượng. Quy trình càng rõ, người đứng máy càng ít phải suy đoán.
Ở khâu chạy máy, kiểm tra sản phẩm đầu giúp phát hiện sớm vấn đề về khổ rộng, mép, bề mặt, cuộn lại và cách đánh dấu. Khi những điểm này được xác nhận, các công đoạn sau mới có căn cứ để tiếp tục. Nếu thấy bất thường, dừng để kiểm tra là quyết định bảo vệ tiến độ chung; chạy tiếp rồi lựa hàng ở cuối ca thường mất nhiều thời gian hơn.
Cuối cùng, trước khi xuất kho, bộ chứng từ phải đi theo đúng hàng. Tem trên cuộn thành phẩm, phiếu giao, thông tin mác và quy cách cần nhất quán. Khách hàng không chỉ mua một khối lượng thép. Họ mua khả năng đưa vật tư vào kế hoạch sản xuất mà không phải ngừng lại để truy hỏi từng cuộn.
Khi khách cần đổi mác: đừng để chữ “tương đương” đi một mình
Việc thay vật liệu đôi khi là nhu cầu thực tế. Có thể mã khách đang dùng thiếu hàng, lịch giao gấp hoặc nhà máy muốn tối ưu chi phí. Khi đó, đề xuất một phương án khác là việc nên làm, miễn là đề xuất được đặt trên dữ liệu. Hai mác thép có thể gần nhau ở một chỉ tiêu nhưng khác ở chỉ tiêu quyết định với chi tiết. Cùng là thép cán nóng không có nghĩa thay được cho nhau. Cùng độ dày không có nghĩa cùng kết quả uốn.
Một đề xuất thay thế nên bắt đầu bằng việc liệt kê yêu cầu bắt buộc của sản phẩm: cơ tính, thành phần nếu có, bề mặt, dung sai, khả năng tạo hình, điều kiện hàn và phê duyệt của khách. Sau đó mới đối chiếu chứng chỉ vật liệu dự kiến, đánh giá phần chưa tương ứng và lên mẫu thử nếu cần. Khi khách chấp nhận thử, cần thống nhất tiêu chí đạt trước khi sản xuất hàng loạt.
Nói thẳng điều chưa biết là một cách giữ chữ tín. Nếu chưa có dữ liệu thử trên khuôn của khách, chúng tôi không nên cam kết rằng vật liệu sẽ chạy giống hệt loại cũ. Điều chúng tôi có thể làm là đưa ra tài liệu, mẫu, phương án cắt và lộ trình xác nhận rõ ràng. Quyết định cuối cùng về thay thế vật tư thuộc quy trình phê duyệt kỹ thuật của khách hàng.
Nếu đang chuẩn bị đơn hàng mới, hãy gửi chúng tôi bản vẽ trước
Bạn đang cân nhắc SPCC-SD, SPFH590 hay SPHC-PO cho một chi tiết mới? Hoặc dây chuyền đã có mã vật tư nhưng cần cắt xẻ từ cuộn mẹ thành khổ sản xuất? Hãy gửi Taixin Group bản vẽ, quy cách, yêu cầu bề mặt, số lượng theo từng mã và thời điểm cần hàng. Nếu đã có chứng chỉ vật liệu đang sử dụng hoặc mẫu đã được duyệt, những tài liệu ấy sẽ giúp cuộc trao đổi đi nhanh hơn nhiều.
Đội ngũ của chúng tôi sẽ cùng bạn rà soát yêu cầu, đối chiếu nguyên liệu hiện có, tính phương án cắt phù hợp và trao đổi những điểm cần xác nhận trước khi đưa hàng lên máy. Với một đơn hàng cần thử, chúng ta bắt đầu từ lô mẫu có tiêu chí rõ ràng. Với đơn hàng đang chạy ổn định, chúng ta ưu tiên giữ đúng thông số đã được duyệt và sắp xếp lịch cung ứng sát với kế hoạch sản xuất.
Một cuộc trao đổi kỹ ở đầu hành trình có thể giúp cả hai bên tiết kiệm nhiều ngày ở cuối hành trình. Liên hệ salesdaitin@taixinsteel.com.vn và gửi cho chúng tôi thông tin chi tiết cần gia công. Taixin Group sẽ cùng bạn đi từ cuộn thép đến đúng quy cách mà dây chuyền đang chờ.
Bài viết liên quan: Lô thép SPCC-SD, SPFH590 và SPHC-PO về đến Hải Phòng · JIS G 3141 – Giải mã SPCC-SD · SPHC-PO là gì?.
Album ảnh minh họa
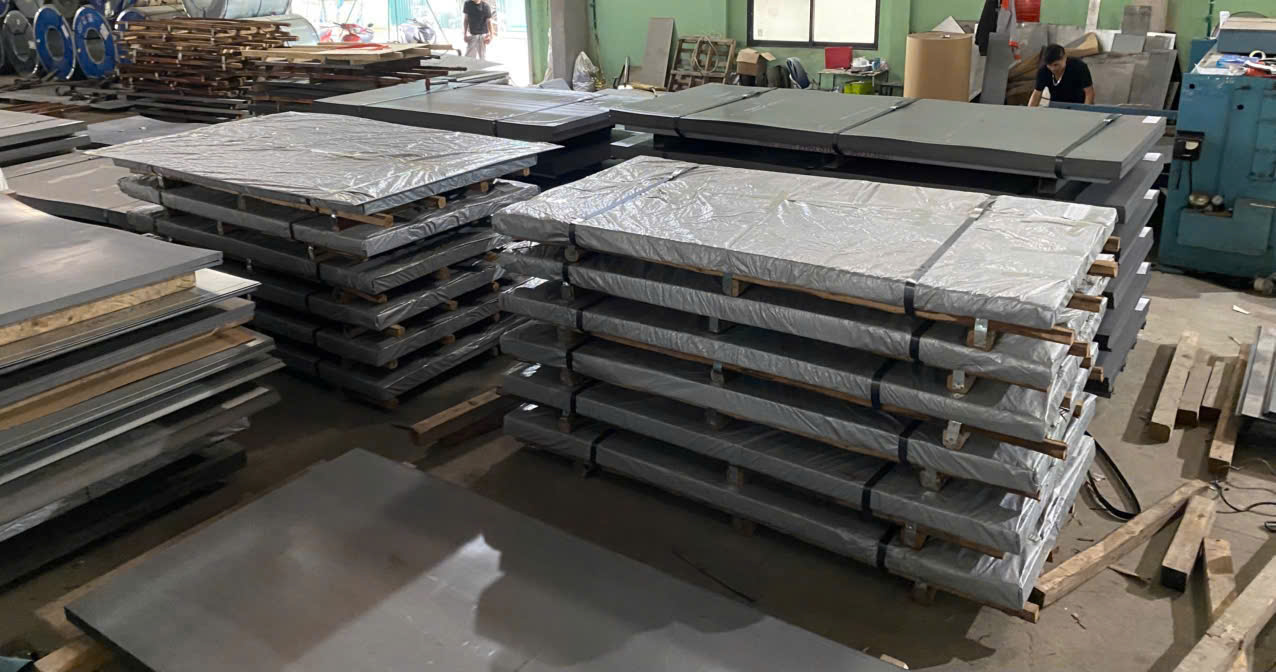
Hình ảnh vật liệu từ thư viện Taixin Group, dùng để minh họa ba mác thép được nhắc đến trong bài.




Bình luận