Nếu bạn là kỹ sư thiết kế, nhân viên mua hàng hay quản lý sản xuất tại một nhà máy dập, linh kiện ô tô – xe máy, thiết bị điện hoặc nội thất kim loại, rất có thể SPCC-SD là mác thép bạn dùng nhiều nhất mỗi tháng. Đây là mác thép cán nguội phổ biến, dễ mua, dễ gia công. Tuy nhiên chính vì quá quen thuộc nên SPCC-SD cũng là mác hay bị đặt hàng thiếu thông tin nhất: ghi "SPCC" mà không ghi độ cứng, không ghi bề mặt, không ghi dung sai, không ghi yêu cầu chứng chỉ. Hậu quả là lô hàng về không vừa khuôn, chi tiết dập bị nứt, bề mặt sơn không đều, hoặc phải trả lại hàng và trễ kế hoạch sản xuất.
Bài viết này tổng hợp những điều cần biết về thép SPCC-SD theo tiêu chuẩn Nhật Bản JIS G3141: ý nghĩa ký hiệu, cách phân biệt với các mác gần giống, ứng dụng phù hợp, cách ghi quy cách khi đặt hàng, cách đọc chứng chỉ chất lượng nhà máy (MTC), và những lưu ý khi đặt hàng thép đã xẻ băng hoặc cắt tấm. Cuối bài là danh sách kiểm tra để bạn gửi yêu cầu báo giá đầy đủ ngay từ lần đầu.
1. SPCC-SD là gì?

SPCC là ký hiệu của thép tấm và thép băng cacbon cán nguội loại thương mại (commercial quality) theo tiêu chuẩn công nghiệp Nhật Bản JIS G3141 – tiêu chuẩn cho thép tấm và thép băng cacbon cán nguội. Trong tiêu chuẩn này, SPCC là cấp cơ bản nhất, dành cho các ứng dụng gia công thông thường như dập nông, uốn, gấp mép, hàn và sơn phủ.
Thép cán nguội được sản xuất từ thép cán nóng đã tẩy gỉ, sau đó cán giảm chiều dày ở nhiệt độ thường. Quá trình cán nguội giúp thép có bề mặt mịn hơn, chiều dày chính xác hơn và độ phẳng tốt hơn so với thép cán nóng. Sau khi cán, thép thường được ủ để khôi phục độ dẻo rồi cán là nhẹ (skin pass) để ổn định cơ tính và tạo bề mặt theo yêu cầu.
Chữ "SD" phía sau là hậu tố mô tả trạng thái độ cứng và trạng thái bề mặt của sản phẩm khi giao hàng. Vì vậy, SPCC-SD không phải là một mác thép khác với SPCC, mà là SPCC ở một trạng thái giao hàng cụ thể – trạng thái được dùng phổ biến nhất trong các nhà máy dập và gia công tấm tại Việt Nam.
2. Giải mã ký hiệu SPCC-SD
Hiểu đúng từng chữ cái trong ký hiệu giúp bạn đặt hàng chính xác và trao đổi với nhà cung cấp nhanh hơn.
| Ký hiệu | Ý nghĩa | Ghi chú khi đặt hàng |
|---|---|---|
| S (đầu) | Steel – thép | Chữ cái đầu chung của các mác thép JIS |
| P | Plate – tấm | Áp dụng cho cả tấm và băng |
| C | Cold – cán nguội | Phân biệt với SPHC (H – hot, cán nóng) |
| C (cuối) | Commercial – loại thương mại | D = drawing (dập), E = deep drawing (dập sâu) |
| S (hậu tố) | Standard temper – độ cứng tiêu chuẩn | Đã ủ và cán là; khác A (as-annealed – chỉ ủ) và các cấp cứng 8, 4, 2, 1 |
| D (hậu tố) | Dull finish – bề mặt mờ | Khác B (bright finish – bề mặt bóng) |
2.1. Các cấp độ cứng của SPCC
Ngoài trạng thái tiêu chuẩn "S", JIS G3141 còn quy định các trạng thái độ cứng khác cho SPCC, áp dụng khi chi tiết cần độ cứng, độ đàn hồi hoặc khả năng giữ hình dạng cao hơn:
- A – trạng thái ủ (as-annealed): thép mềm, chưa qua cán là, dùng cho chi tiết cần độ dẻo tối đa.
- S – độ cứng tiêu chuẩn: lựa chọn mặc định cho đa số chi tiết dập, uốn.
- 8 – 1/8 cứng, 4 – 1/4 cứng, 2 – 1/2 cứng: độ cứng tăng dần, độ dẻo giảm dần; dùng cho chi tiết cần cứng vững nhưng vẫn uốn được ở mức độ hạn chế.
- 1 – cứng hoàn toàn (full hard): thép chưa ủ sau cán nguội, rất cứng, khả năng uốn thấp; thường dùng làm đai đóng gói, một số chi tiết đặc thù hoặc làm phôi cho thép mạ.
Khi bản vẽ yêu cầu chi tiết có độ cứng cụ thể, bạn cần ghi rõ cấp độ cứng (ví dụ SPCC-1/4 hoặc SPCC-4) thay vì chỉ ghi "SPCC". Nếu không ghi, nhà cung cấp thường hiểu là trạng thái tiêu chuẩn S.
2.2. Bề mặt D và bề mặt B khác nhau thế nào?
Bề mặt D (mờ) có độ nhám nhẹ, giúp lớp sơn hoặc lớp mạ bám tốt hơn, giữ dầu chống gỉ đều hơn và ít lộ vết xước trong quá trình dập, vận chuyển. Đây là lý do SPCC-SD được dùng phổ biến cho chi tiết sẽ sơn tĩnh điện, sơn ướt hoặc mạ điện.
Bề mặt B (bóng) nhẵn và phản quang hơn, phù hợp với chi tiết cần bề mặt đẹp sau khi mạ trang trí, hoặc chi tiết lộ ra ngoài không sơn. Nếu sản phẩm của bạn có yêu cầu thẩm mỹ cao, hãy trao đổi với nhà cung cấp về SPCC-SB.
3. Đặc tính kỹ thuật cần biết của SPCC-SD
3.1. Cơ tính: điều nhiều người mua chưa biết
Một điểm quan trọng của JIS G3141 là đối với SPCC, thử kéo thông thường không bắt buộc. Nói cách khác, khi bạn mua SPCC thông thường, độ bền kéo và độ giãn dài không phải là chỉ tiêu được bảo đảm theo tiêu chuẩn, trừ khi người mua yêu cầu.
Nếu chi tiết của bạn cần bảo đảm cơ tính – ví dụ chi tiết chịu lực nhẹ, chi tiết cần kiểm soát độ đàn hồi khi dập – bạn nên đặt mác SPCCT. Chữ "T" cho biết giá trị thử kéo được bảo đảm, với độ bền kéo tối thiểu 270 N/mm², kèm yêu cầu độ giãn dài tối thiểu thay đổi theo chiều dày. Khi đặt SPCCT, hãy ghi rõ trên đơn hàng và yêu cầu MTC thể hiện kết quả thử kéo.
3.2. Khả năng tạo hình
SPCC phù hợp với các nguyên công dập nông, uốn, gấp mép, đột lỗ và hàn. Với chi tiết dập sâu – ví dụ vỏ hộp sâu, cốc, chi tiết có tỷ lệ chiều sâu trên đường kính lớn – SPCC có thể bị nứt hoặc nhăn. Khi đó nên cân nhắc các cấp có khả năng dập tốt hơn:
- SPCD – loại dập (drawing quality).
- SPCE – loại dập sâu (deep drawing quality).
- SPCEN – loại dập sâu không lão hóa, dùng cho chi tiết cần giữ khả năng dập ổn định sau thời gian lưu kho.
Lời khuyên thực tế: nếu tỷ lệ nứt khi dập của bạn đang cao, hãy kiểm tra cả ba yếu tố – mác thép, trạng thái độ cứng và tình trạng khuôn – trước khi quyết định đổi mác. Đổi từ SPCC sang SPCD/SPCE làm tăng chi phí vật liệu, nên chỉ đổi khi nguyên nhân thực sự đến từ vật liệu.
3.3. Khả năng hàn và sơn phủ
SPCC là thép cacbon thấp nên hàn tốt bằng các phương pháp thông dụng như hàn điểm, hàn MIG/MAG, hàn TIG. Bề mặt D giúp tăng độ bám sơn; tuy nhiên trước khi sơn hoặc mạ vẫn cần tẩy dầu, phốt phát hóa hoặc xử lý bề mặt theo quy trình của nhà máy, vì thép cán nguội thường được phủ dầu chống gỉ khi xuất xưởng.
3.4. Dung sai chiều dày, khổ rộng và độ phẳng
JIS G3141 quy định dung sai chiều dày, khổ rộng, chiều dài và độ phẳng theo từng dải kích thước. Dung sai thực tế của lô hàng còn phụ thuộc nhà máy cán và phương pháp gia công sau đó (xẻ băng, cắt tấm). Vì vậy, nếu khuôn dập của bạn nhạy với chiều dày hoặc khổ rộng, hãy ghi dung sai mong muốn trên đơn hàng để nhà cung cấp xác nhận trước khi sản xuất, thay vì chỉ ghi "theo tiêu chuẩn".
4. So sánh SPCC với SPCD, SPCE, SPHC, SGCC, SECC
Nhiều bản vẽ và đơn hàng ghi lẫn giữa các mác gần giống nhau. Bảng dưới đây giúp bạn phân biệt nhanh:
| Mác | Tiêu chuẩn | Loại thép | Đặc điểm chính | Khi nào nên chọn |
|---|---|---|---|---|
| SPCC | JIS G3141 | Cán nguội, thương mại | Bề mặt mịn, dễ dập nông, uốn, hàn | Chi tiết dập, uốn thông thường; chi tiết sơn, mạ |
| SPCD | JIS G3141 | Cán nguội, loại dập | Khả năng dập tốt hơn SPCC | Chi tiết dập trung bình, có biên dạng phức tạp |
| SPCE | JIS G3141 | Cán nguội, dập sâu | Khả năng dập sâu tốt | Vỏ hộp sâu, chi tiết dập sâu |
| SPHC | JIS G3131 | Cán nóng, thương mại | Dày hơn, bề mặt có vảy oxit (trừ loại tẩy gỉ PO) | Chi tiết dày, không yêu cầu bề mặt cao |
| SPHC-PO | JIS G3131 | Cán nóng tẩy gỉ, tra dầu | Bề mặt sạch vảy, giá thường thấp hơn cán nguội cùng chiều dày | Chi tiết dày trung bình cần bề mặt sạch để sơn, hàn |
| SGCC | JIS G3302 | Mạ kẽm nhúng nóng | Chống gỉ tốt nhờ lớp kẽm | Vỏ thiết bị, chi tiết cần chống gỉ không sơn |
| SECC | JIS G3313 | Mạ kẽm điện phân | Lớp mạ mỏng, đều, bề mặt đẹp, bám sơn tốt | Vỏ thiết bị điện, điện tử, chi tiết sơn yêu cầu bề mặt đẹp |
4.1. SPCC hay SPHC-PO cho chi tiết dày?
Với chi tiết có chiều dày lớn hơn, nhiều nhà máy cân nhắc giữa SPCC và SPHC-PO. SPCC cho dung sai chiều dày chặt hơn và bề mặt mịn hơn, phù hợp chi tiết lắp ghép chính xác hoặc lộ bề mặt. SPHC-PO thường có lợi thế về chi phí và vẫn đủ sạch để sơn, hàn. Quyết định nên dựa trên yêu cầu dung sai của khuôn, yêu cầu bề mặt sau sơn và tổng chi phí trên mỗi chi tiết, không chỉ dựa trên đơn giá vật liệu.
4.2. SPCC hay SECC/SGCC cho vỏ thiết bị?
Nếu chi tiết sẽ được sơn tĩnh điện kín và dùng trong nhà, SPCC-SD thường là lựa chọn kinh tế. Nếu chi tiết không sơn, sơn một phần, hoặc dùng trong môi trường ẩm, thép mạ kẽm như SECC hoặc SGCC giúp giảm rủi ro gỉ sét và có thể bỏ bớt công đoạn xử lý bề mặt.
4.3. Mác tương đương ở tiêu chuẩn khác
Trong thực tế, SPCC thường được so sánh với các mác cán nguội thương mại ở tiêu chuẩn khác như ASTM A1008 CS (Mỹ), EN 10130 DC01 (châu Âu) hay ST12 (DIN cũ). Đây là các mác tương đương gần đúng, không phải hoàn toàn giống nhau về giới hạn thành phần, cơ tính và dung sai. Khi khách hàng FDI chỉ định mác theo tiêu chuẩn của công ty mẹ, hãy đối chiếu bản tiêu chuẩn gốc và thống nhất bằng văn bản trước khi thay thế mác.
5. Ứng dụng của SPCC-SD theo ngành
5.1. Linh kiện ô tô – xe máy
SPCC-SD được dùng cho các chi tiết không chịu lực chính: giá đỡ, tấm ốp, chi tiết che chắn, chi tiết dập nhỏ, bát bắt, chi tiết nội thất xe. Với chi tiết chịu lực hoặc yêu cầu cường độ cao, nhà máy linh kiện thường dùng các mác cán nóng cường độ cao như SAPH440, SPFH590 hoặc các mác cán nguội cường độ cao chuyên dụng.
5.2. Thiết bị điện, điện tử
Vỏ tủ điện, hộp kỹ thuật, khung giá đỡ bo mạch, vỏ nguồn, khung máy in, chi tiết bên trong thiết bị gia dụng là những ứng dụng quen thuộc của SPCC-SD. Bề mặt mờ phù hợp với sơn tĩnh điện; dung sai chiều dày ổn định giúp khuôn dập liên hoàn chạy ổn định.
5.3. Nội thất kim loại và thiết bị văn phòng
Tủ hồ sơ, tủ locker, kệ kho, bàn ghế văn phòng, giường tầng, thiết bị trường học thường dùng SPCC-SD ở dạng tấm cắt hoặc băng xẻ để chấn, uốn, hàn rồi sơn tĩnh điện. Với ngành này, độ phẳng của tấm và chất lượng mép cắt ảnh hưởng trực tiếp đến năng suất chấn và thẩm mỹ sản phẩm.
5.4. Cơ khí chế tạo, HVAC, thùng chứa
Ống thông gió, vỏ máy điều hòa, thùng phuy, hộp chứa, chi tiết cơ khí dập – uốn đơn giản là các ứng dụng khác của SPCC. Với sản phẩm dùng ngoài trời hoặc trong môi trường ẩm, cần có lớp phủ bảo vệ phù hợp hoặc cân nhắc thép mạ.
5.5. Ống thép và thép hình nhẹ
SPCC dạng băng xẻ còn là nguyên liệu cho ống thép hàn, ống trang trí, thép hộp nhỏ và các thanh định hình cán nguội. Với ứng dụng này, độ chính xác khổ băng và chất lượng mép (ít ba via) quyết định chất lượng mối hàn ống.
6. Cuộn, băng xẻ hay tấm cắt: chọn dạng hàng nào?

Cùng một mác SPCC-SD, bạn có thể mua ở ba dạng. Lựa chọn đúng giúp giảm hao hụt và tiết kiệm nhân công tại nhà máy.
6.1. Cuộn nguyên (coil)
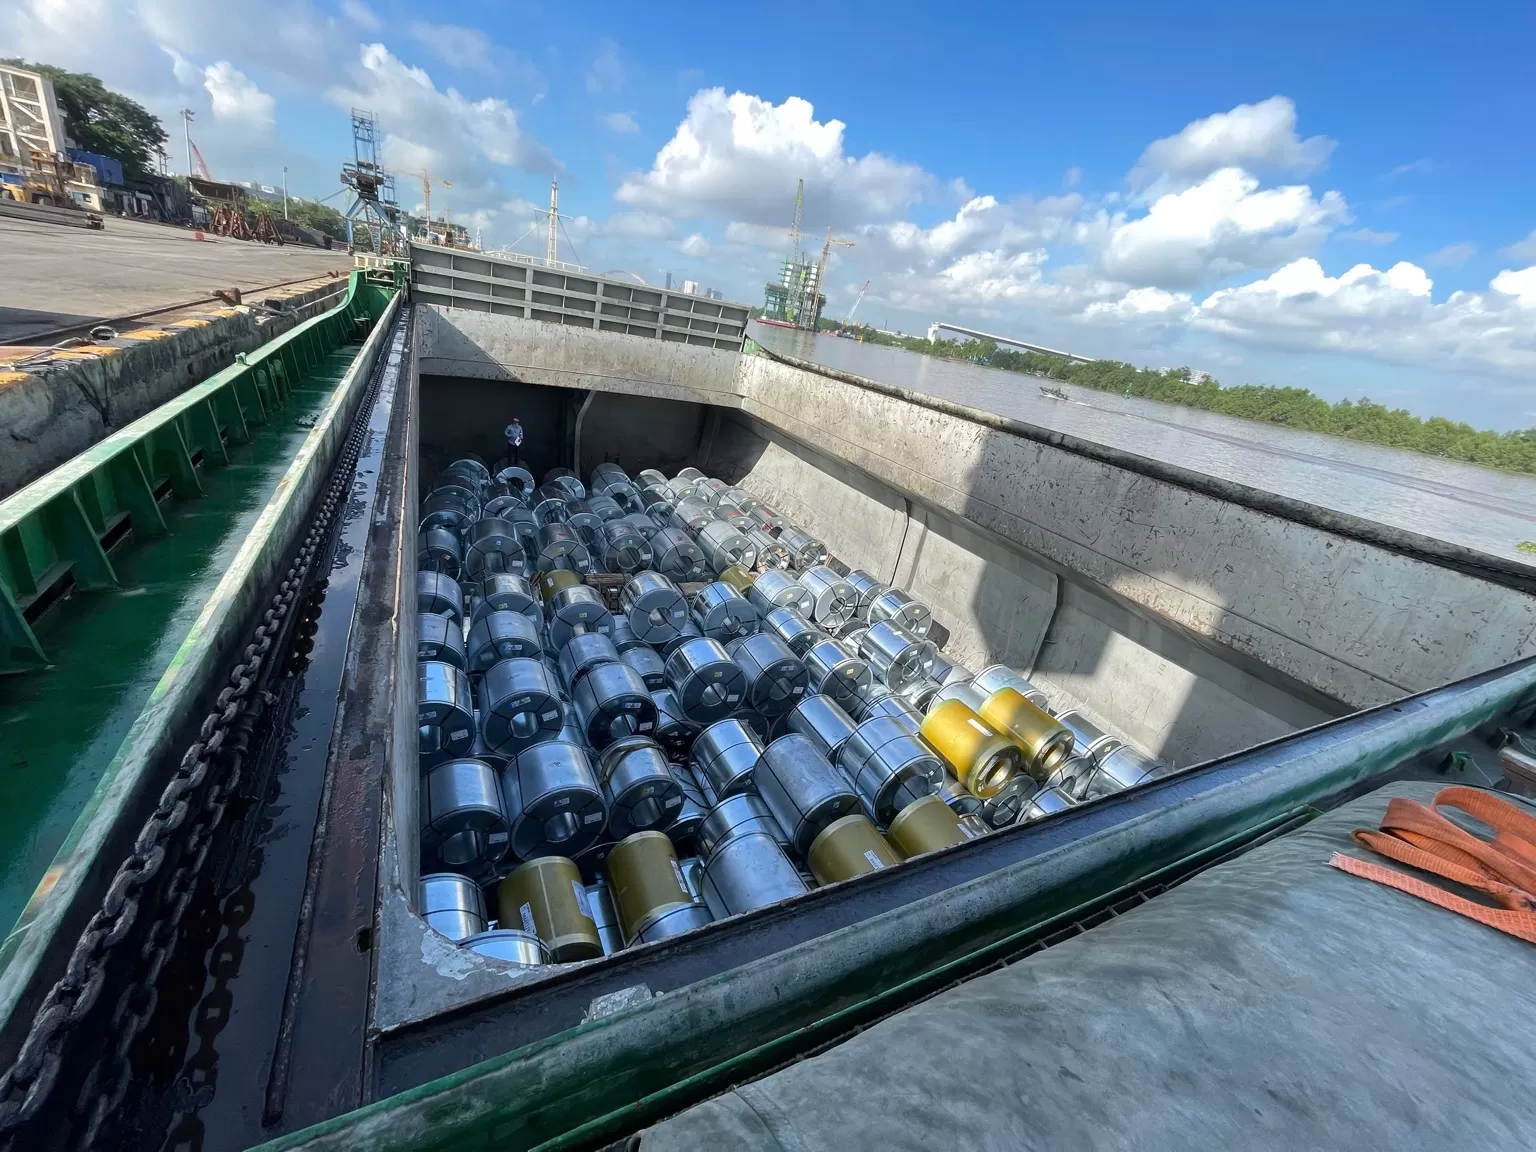
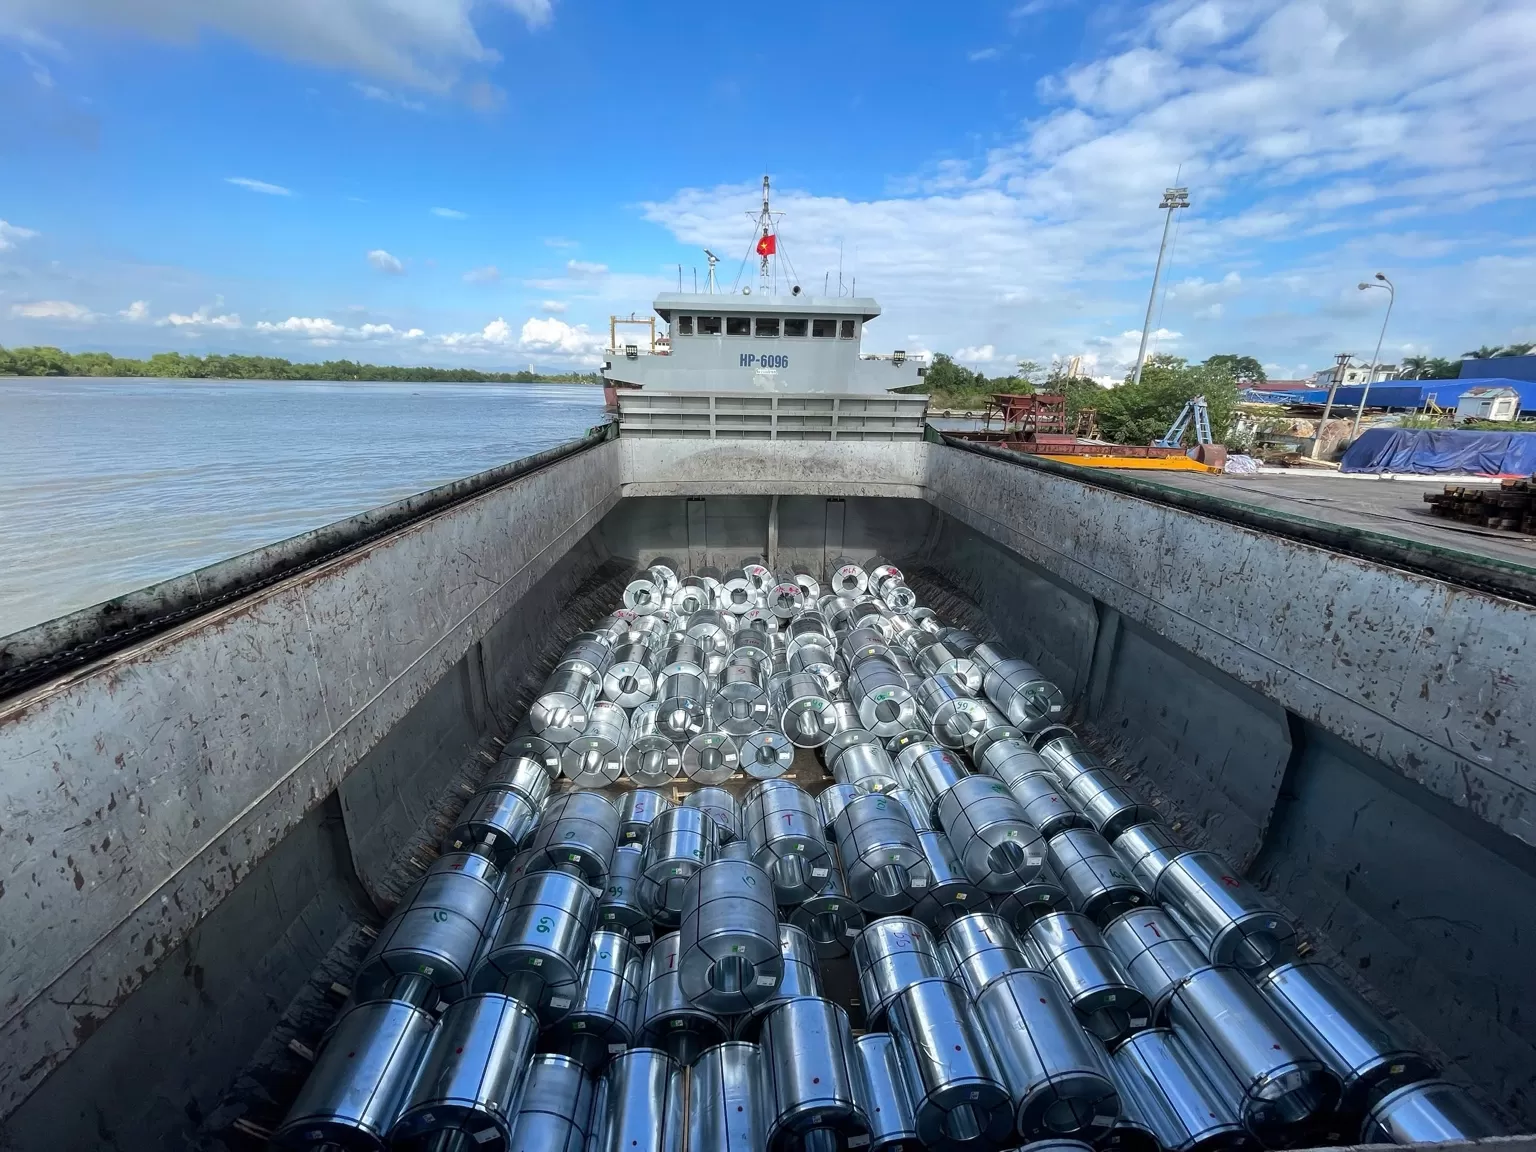
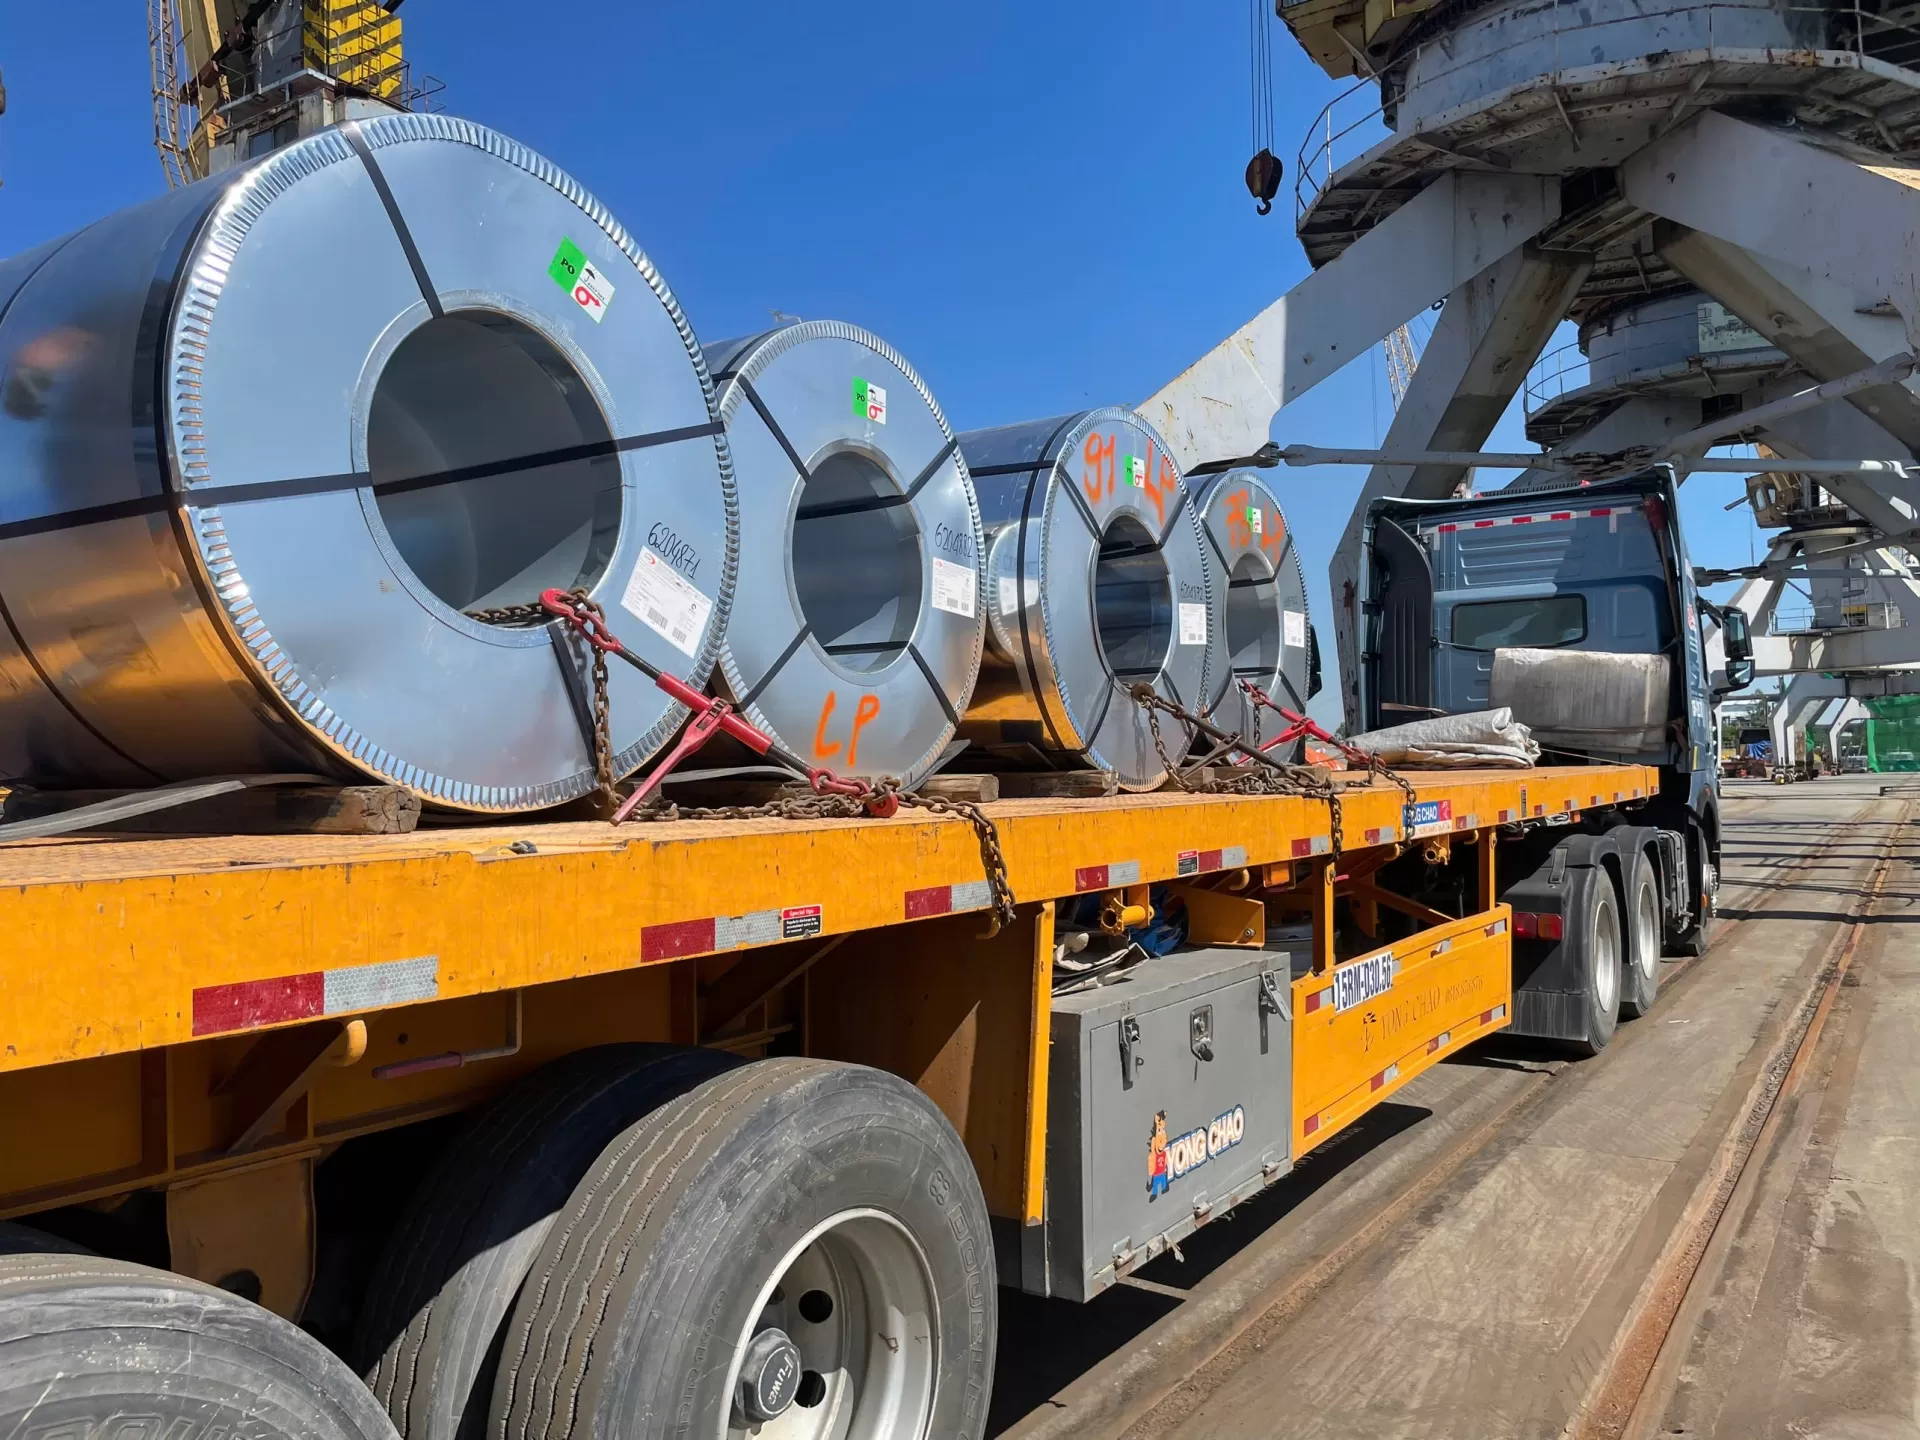
Phù hợp với nhà máy có dây chuyền xả cuộn – cắt tấm hoặc dây chuyền dập liên hoàn cấp phôi từ cuộn. Ưu điểm là đơn giá vật liệu thường thấp hơn và chủ động cắt theo nhu cầu. Nhược điểm là cần thiết bị nâng hạ, không gian lưu kho lớn và vốn tồn kho cao.
6.2. Băng xẻ (slit coil)
Cuộn mẹ được xẻ thành nhiều băng hẹp theo đúng khổ phôi của khuôn dập. Dạng này phù hợp nhất cho dập liên hoàn, cán định hình, sản xuất ống. Lợi ích chính: nhà máy không phải tự xẻ, giảm hao hụt biên, nạp thẳng vào máy dập. Khi đặt băng xẻ, cần quan tâm đến dung sai khổ băng, độ cong cạnh (camber), ba via mép xẻ, đường kính trong và khối lượng tối đa mỗi cuộn băng để phù hợp với bộ xả cuộn của nhà máy.
6.3. Tấm cắt (cut-to-length / cắt theo bản vẽ)
Cuộn được xả, nắn phẳng và cắt thành tấm theo chiều dài yêu cầu, hoặc cắt thành phôi theo bản vẽ. Dạng này phù hợp với xưởng chấn, đột, cắt laser, sản xuất nội thất kim loại hoặc nhà máy sản lượng vừa. Cần quan tâm đến dung sai chiều dài, độ vuông góc, độ phẳng và cách đóng kiện (pallet gỗ, giấy chống ẩm, đai thép).
6.4. Bài toán hao hụt khi xẻ băng
Khi xẻ một cuộn mẹ thành nhiều băng, phần biên dư hai bên là hao hụt. Tổng khổ các băng càng sát khổ cuộn mẹ thì hao hụt càng thấp. Đây là lý do khi gửi yêu cầu, bạn nên cho nhà cung cấp biết tất cả các khổ băng bạn dùng trong tháng và sản lượng từng khổ. Nhà cung cấp có thể ghép nhiều khổ trên cùng một cuộn mẹ để tối ưu hao hụt, từ đó có phương án giá tốt hơn cho cả hai bên.
7. Cách ghi quy cách khi đặt hàng SPCC-SD
Một đơn hàng đầy đủ giúp tránh hiểu nhầm và rút ngắn thời gian báo giá. Dưới đây là các trường thông tin nên có:
| Trường thông tin | Ví dụ cách ghi | Vì sao quan trọng |
|---|---|---|
| Mác và tiêu chuẩn | SPCC-SD, JIS G3141 | Xác định cấp thép, độ cứng, bề mặt |
| Yêu cầu cơ tính (nếu có) | SPCCT – bảo đảm độ bền kéo | SPCC thường không bảo đảm thử kéo |
| Chiều dày × khổ (× dài) | 1.0 × 1219 mm hoặc 1.2 × 85 mm (băng) | Quy cách chính để chọn cuộn mẹ |
| Dạng hàng | Cuộn / băng xẻ / tấm cắt / phôi theo bản vẽ | Quyết định công đoạn gia công |
| Dung sai | Chiều dày, khổ, chiều dài, độ phẳng | Phù hợp khuôn và thiết bị của bạn |
| Khối lượng | kg/tháng, kg/đợt | Lập kế hoạch nguyên liệu, gia công |
| Quy cách cuộn băng | Đường kính trong, khối lượng tối đa mỗi cuộn | Vừa bộ xả cuộn, thiết bị nâng |
| Đóng gói | Pallet, giấy chống ẩm, nhãn mác | Bảo vệ bề mặt khi vận chuyển |
| Chứng từ | MTC theo lô, C/O nếu cần | Truy xuất, nghiệm thu, hồ sơ khách hàng |
| Kế hoạch giao | Lịch theo tuần/tháng | Giữ tồn kho tối ưu, tránh dừng chuyền |
Mẹo: Gửi kèm bản vẽ chi tiết hoặc ảnh chi tiết hoàn thiện. Từ bản vẽ, nhà cung cấp có kinh nghiệm có thể gợi ý khổ phôi tối ưu, mác thay thế hoặc dạng hàng giúp giảm chi phí tổng.
8. Cách đọc MTC của thép SPCC-SD

MTC (Mill Test Certificate) là chứng chỉ chất lượng do nhà máy cán thép phát hành cho từng lô hoặc từng cuộn. Đây là chứng từ quan trọng để nghiệm thu đầu vào và truy xuất khi có sự cố chất lượng. Khi nhận MTC, bạn nên kiểm tra:
- Tên nhà máy và số chứng chỉ: xác định nguồn gốc lô hàng.
- Mác thép và tiêu chuẩn: phải đúng SPCC-SD theo JIS G3141 (hoặc SPCCT nếu bạn yêu cầu bảo đảm cơ tính).
- Số cuộn (coil number) và số mẻ nấu (heat number): dùng để đối chiếu với nhãn trên cuộn hoặc trên kiện hàng thực tế.
- Quy cách và khối lượng: chiều dày, khổ rộng, khối lượng từng cuộn.
- Thành phần hóa học: các nguyên tố C, Mn, P, S… so với giới hạn của tiêu chuẩn.
- Cơ tính: độ bền kéo, giới hạn chảy, độ giãn dài, độ cứng (nếu có thử nghiệm).
Với thép đã xẻ băng hoặc cắt tấm, một cuộn mẹ có thể tạo ra nhiều băng hoặc nhiều kiện tấm. Vì vậy, điều quan trọng là nhà cung cấp phải ghi được mối liên hệ giữa thành phẩm và cuộn mẹ – từ đó mỗi kiện hàng bạn nhận đều truy được về MTC gốc. Khi chọn nhà cung cấp gia công, hãy hỏi rõ cách họ đánh mã và lưu hồ sơ truy xuất.
9. Bảo quản và vận chuyển thép cán nguội

Thép cán nguội có bề mặt sạch và mịn nên dễ gỉ hơn thép cán nóng nếu bảo quản không đúng. Một số lưu ý:
- Để nơi khô ráo, có mái che: tránh mưa, sương và hơi nước ngưng tụ. Không để trực tiếp trên nền đất hoặc nền bê tông ẩm.
- Kê cao bằng pallet hoặc gỗ kê: tạo khoảng thông gió dưới kiện hàng.
- Giữ nguyên bao gói đến khi sử dụng: giấy chống ẩm và màng bọc giúp hạn chế gỉ; kiện đã mở nên dùng trước.
- Tránh chênh lệch nhiệt độ đột ngột: chuyển thép từ xe lạnh vào kho nóng ẩm dễ gây đọng sương trên bề mặt.
- Áp dụng nguyên tắc nhập trước – xuất trước: thời gian lưu kho dài làm tăng rủi ro gỉ và rủi ro lão hóa với một số mác.
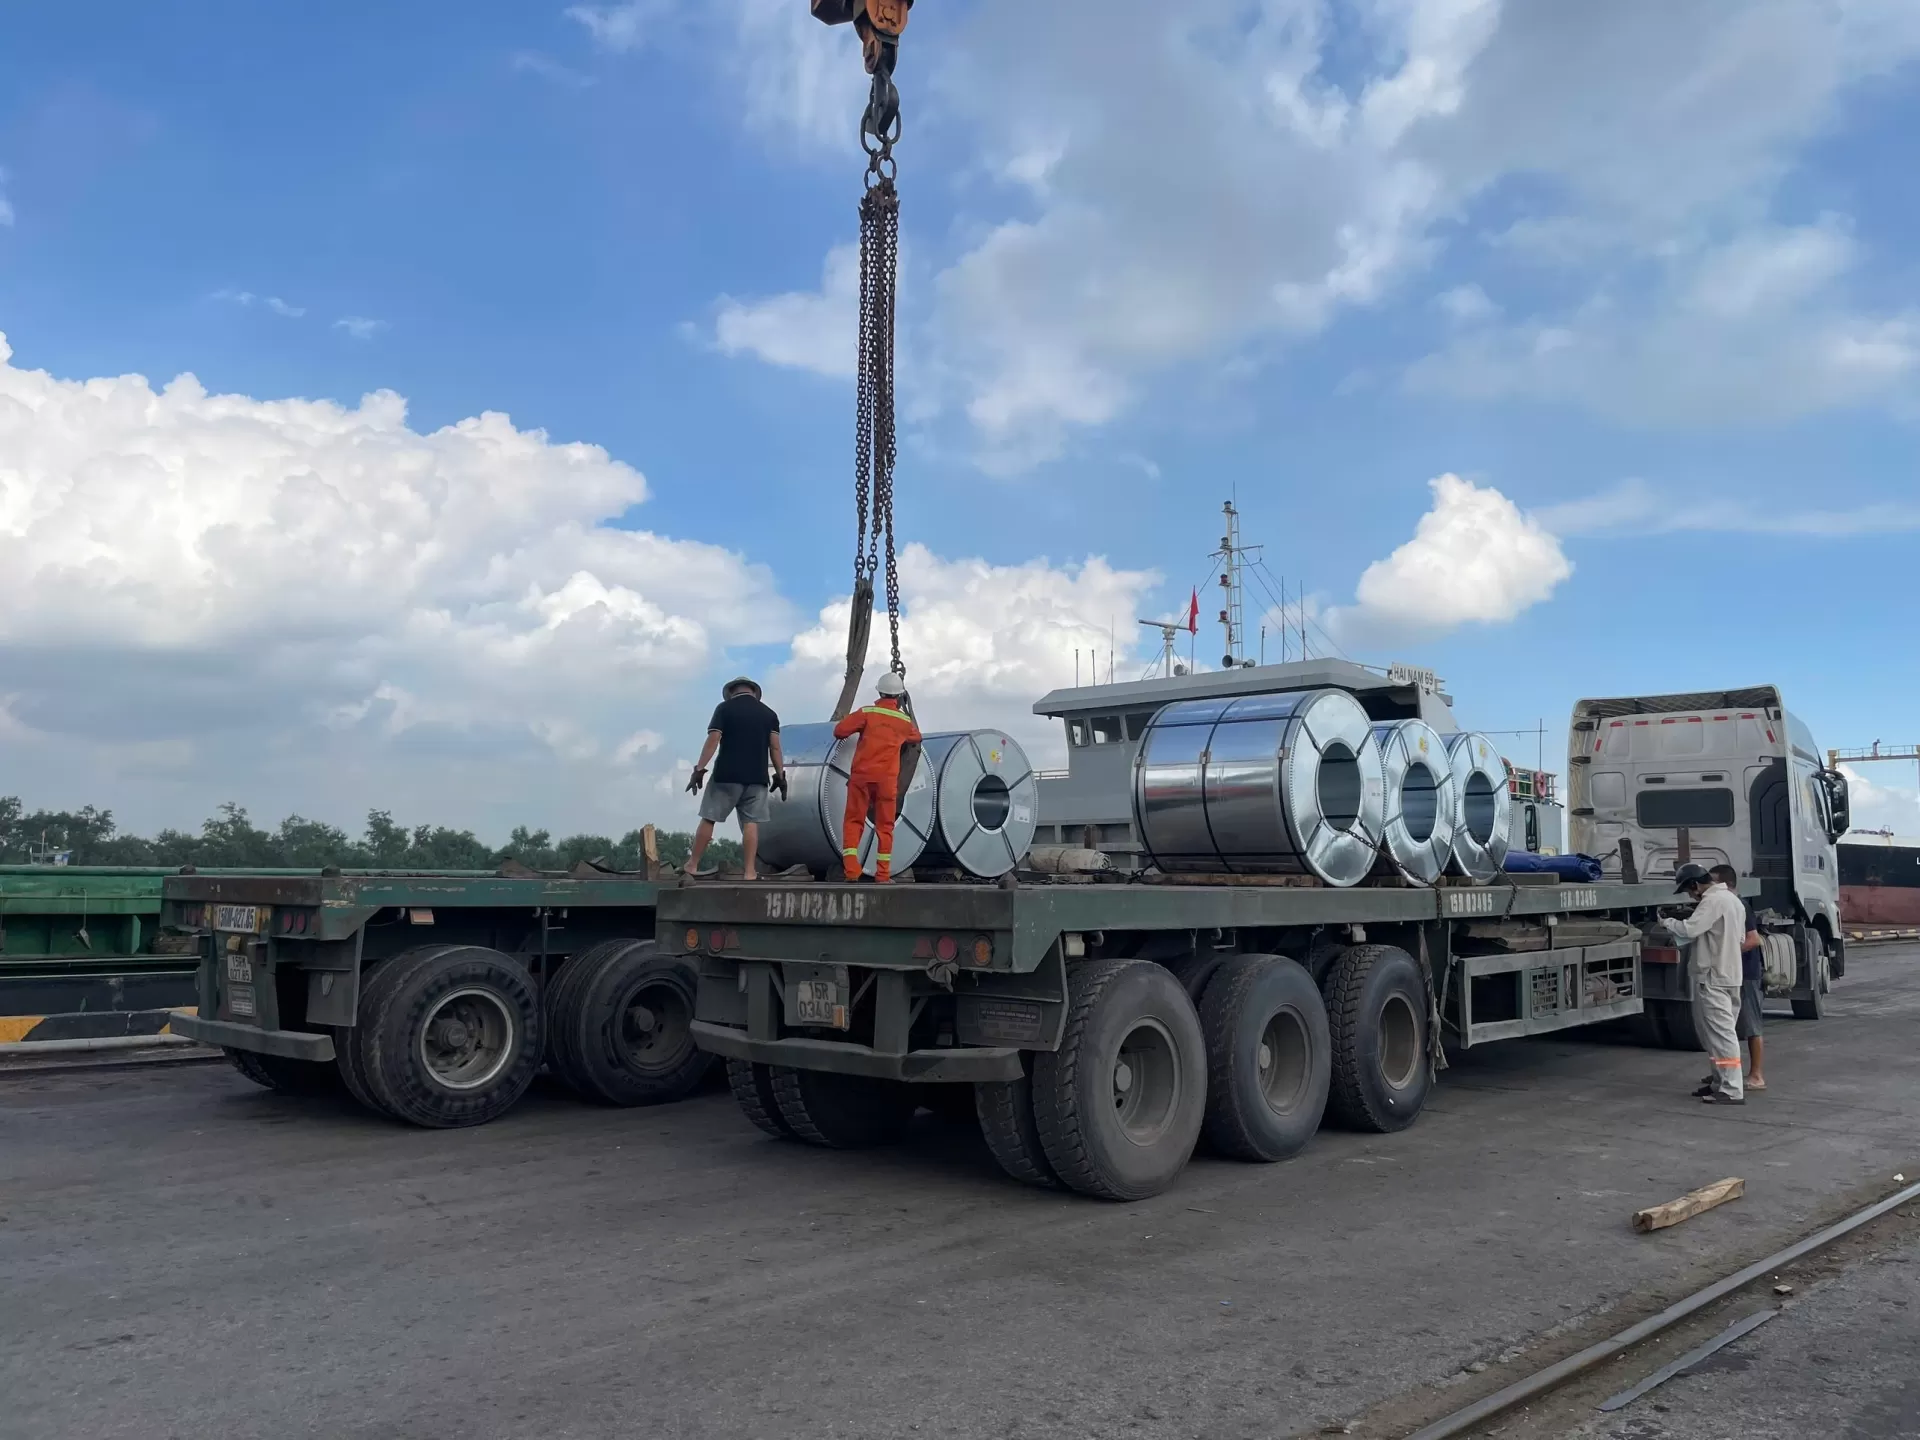
- Nâng hạ đúng cách: dùng đai vải hoặc móc chuyên dụng cho cuộn, tránh làm móp mép, trầy bề mặt.
10. Năm lỗi thường gặp khi mua SPCC-SD và cách tránh
Lỗi 1: Chỉ ghi "SPCC" trên đơn hàng
Không ghi độ cứng và bề mặt dễ dẫn đến nhận hàng khác trạng thái mong muốn. Hãy ghi đầy đủ "SPCC-SD, JIS G3141" hoặc trạng thái cụ thể bạn cần.
Lỗi 2: Cần cơ tính nhưng không đặt SPCCT
SPCC thông thường không bảo đảm kết quả thử kéo. Nếu quy trình nghiệm thu của bạn hoặc của khách hàng cuối yêu cầu số liệu cơ tính, hãy đặt SPCCT và yêu cầu MTC có kết quả thử kéo.
Lỗi 3: Dùng SPCC cho chi tiết dập sâu
Chi tiết dập sâu dùng SPCC dễ nứt, gây phế phẩm và mòn khuôn. Hãy thử nghiệm với SPCD hoặc SPCE và so sánh tổng chi phí (vật liệu + phế phẩm + thời gian dừng máy).
Lỗi 4: Không thống nhất dung sai khổ băng và ba via
Băng xẻ rộng hơn hoặc hẹp hơn vài phần mười mm có thể làm kẹt khuôn dập liên hoàn. Ba via mép xẻ lớn gây xước khuôn và ảnh hưởng an toàn lao động. Hãy ghi dung sai khổ và yêu cầu ba via trên đơn hàng.
Lỗi 5: Đặt hàng sát ngày dùng
Thép cán nguội cần thời gian chuẩn bị cuộn mẹ, lên lịch xẻ/cắt và vận chuyển. Gửi kế hoạch sử dụng theo tháng giúp nhà cung cấp chủ động nguồn hàng và lịch gia công, giảm rủi ro thiếu hàng vào cao điểm cuối năm.
11. Taixin cung cấp thép SPCC-SD như thế nào?
Taixin Group – gồm Đài Tín Việt Nam, Times Steel và Thép Đại Thành – cung ứng thép cán nóng, cán nguội, thép mạ, inox và nhôm công nghiệp cho các nhà máy FDI và doanh nghiệp sản xuất Việt Nam. Với SPCC-SD, Taixin tập trung vào ba giá trị mà khách hàng sản xuất cần nhất: đúng quy cách, có chứng từ, giao đúng kế hoạch.

11.1. Đủ dạng hàng cho từng mô hình sản xuất
- Cuộn nguyên cho nhà máy có dây chuyền xả cuộn.
- Băng xẻ theo khổ cho dập liên hoàn, cán định hình, sản xuất ống.
- Tấm cắt theo chiều dài hoặc theo bản vẽ cho xưởng chấn, đột, laser và nội thất kim loại.
11.2. Chứng từ chất lượng theo từng lô
Mỗi lô hàng SPCC-SD đi kèm chứng chỉ chất lượng nhà máy (MTC). Thành phẩm sau xẻ, cắt được quản lý theo mã cuộn mẹ để phục vụ truy xuất khi khách hàng cần.
11.3. Giao hàng theo kế hoạch tháng của khách hàng
Taixin nhận kế hoạch sử dụng theo tháng và chia đợt giao theo lịch sản xuất của khách hàng, giúp nhà máy giảm tồn kho nguyên liệu mà vẫn bảo đảm chuyền chạy liên tục.
11.4. Tư vấn mác và phương án gia công
Từ bản vẽ và sản lượng của khách hàng, đội ngũ kinh doanh – kỹ thuật Taixin tư vấn mác phù hợp (SPCC, SPCD, SPCE, SPHC-PO, SECC, SGCC…), khổ phôi và phương án xẻ/cắt để giảm hao hụt và tối ưu tổng chi phí.
11.5. Danh mục sản phẩm liên quan
- Thép cán nóng tẩy gỉ SPHC-PO cho chi tiết dày.
- Thép cường độ cao SAPH440, SPFH590 cho linh kiện ô tô – xe máy.
- Thép mạ SGCC, SECC cho vỏ thiết bị điện, điện tử.
- Inox và nhôm công nghiệp.
Nhận phương án xẻ băng, cắt tấm SPCC-SD cho nhà máy của bạn
Gửi cho Taixin 5 thông tin: mác thép · chiều dày × khổ (mm) · dạng cuộn/băng/tấm · khối lượng kg/tháng · yêu cầu dung sai và MTC. Đội ngũ kinh doanh sẽ liên hệ lại với phương án và báo giá phù hợp.
12. Câu hỏi thường gặp về thép SPCC-SD
SPCC và SPCC-SD có khác nhau không?
SPCC là tên mác; SPCC-SD là SPCC ở trạng thái độ cứng tiêu chuẩn (S) và bề mặt mờ (D). Khi đặt hàng, ghi rõ SPCC-SD giúp tránh hiểu nhầm về độ cứng và bề mặt.
SPCC-SD có bảo đảm độ bền kéo không?
Theo JIS G3141, thử kéo không bắt buộc với SPCC thông thường. Nếu cần bảo đảm độ bền kéo (tối thiểu 270 N/mm²), hãy đặt mác SPCCT và ghi rõ trên đơn hàng.
SPCC-SD có dùng được cho chi tiết dập sâu không?
SPCC phù hợp dập nông và uốn. Chi tiết dập sâu nên dùng SPCD hoặc SPCE để giảm nứt và phế phẩm.
SPCC có chống gỉ không?
SPCC là thép đen cán nguội, không có lớp mạ, nên cần sơn, mạ hoặc bảo quản đúng cách. Nếu cần chống gỉ mà không sơn, hãy cân nhắc thép mạ kẽm SECC hoặc SGCC.
SPCC tương đương mác nào ở tiêu chuẩn khác?
SPCC thường được so sánh gần đúng với ASTM A1008 CS, EN 10130 DC01 hoặc ST12. Đây là tương đương gần đúng; cần đối chiếu tiêu chuẩn gốc khi khách hàng chỉ định mác cụ thể.
Taixin có xẻ băng SPCC theo khổ nhỏ không?
Taixin nhận xẻ băng và cắt tấm theo yêu cầu. Vui lòng gửi chiều dày, khổ băng, dung sai và sản lượng để được xác nhận phương án cụ thể.
Mua SPCC-SD tại Taixin có kèm MTC không?
Có. Hàng giao kèm chứng chỉ chất lượng nhà máy (MTC) theo lô; thành phẩm xẻ, cắt được quản lý theo mã cuộn mẹ để truy xuất.
Cần chuẩn bị gì để nhận báo giá nhanh?
Mác thép, chiều dày × khổ, dạng hàng, khối lượng theo tháng, yêu cầu dung sai và MTC, kèm bản vẽ nếu có. Thông tin càng đầy đủ, báo giá càng nhanh và chính xác.
Kết luận
SPCC-SD là lựa chọn kinh tế và linh hoạt cho phần lớn chi tiết dập, uốn, sơn phủ trong sản xuất công nghiệp. Để dùng hiệu quả, hãy nhớ ba điểm: ghi đúng ký hiệu và trạng thái, đặt SPCCT khi cần bảo đảm cơ tính, và thống nhất dung sai, dạng hàng, chứng từ ngay từ đầu. Khi những điều này rõ ràng, bạn sẽ giảm phế phẩm, giảm tồn kho và giữ được kế hoạch sản xuất ổn định.
Nếu nhà máy của bạn đang dùng SPCC-SD dạng băng xẻ hoặc tấm cắt, hãy gửi kế hoạch sử dụng tháng tới cho Taixin để nhận phương án gia công và lịch giao phù hợp.
Gửi yêu cầu báo giá SPCC-SD · Hotline/Zalo 0978 842 998
Thông tin kỹ thuật trong bài mang tính tham khảo, tổng hợp theo tiêu chuẩn JIS G3141. Điều kiện áp dụng cụ thể theo bản tiêu chuẩn hiện hành và thỏa thuận trong đơn hàng.

Bình luận